
Bahay / Balita / Balita sa Industriya / SDR17 HDPE Pipe Ipinaliwanag: Mga Dimensyon, Mga Rating ng Presyon, at Pagsasama ng Fusion
Balita sa Industriya
Oct 12,2026
SDR17 HDPE Pipe Ipinaliwanag: Mga Dimensyon, Mga Rating ng Presyon, at Pagsasama ng Fusion
Kapag ang PE100 pipe ay dumating sa site na may naka-print na SDR17 sa barrel, ang numero ay hindi isang materyal na grado o isang klase ng presyon. Ito ang Standard Dimension Ratio na nag-aayos ng ugnayan sa pagitan ng panlabas na diameter ng tubo at kapal ng pader nito. Para sa SDR17, ang ratio na iyon ay 17:1: ang isang 110 mm na tubo ay nagdadala ng pader na humigit-kumulang 6.5 mm, at sa PE100 ito ay na-rate para sa 10 bar nominal pressure. Ang praktikal na kahihinatnan para sa mga installer at specifier ay mas simple: ang isang linya ng SDR17 ay bihirang mabibigo sa dingding ng tubo. Kapag nabigo ito, nabigo ito sa isang fusion joint. Iyon ang dahilan kung bakit ang magkasanib na kalidad, at ang kagamitan na gumagawa nito, ay karapat-dapat ng pansin gaya ng SDR number mismo.
Ano ang Kahulugan ng SDR17 sa Disenyo ng Pipe
Ang Standard Dimension Ratio ay isang walang sukat na numero na kinakalkula sa pamamagitan ng paghahati sa labas ng diameter ng tubo sa pinakamababang kapal ng pader nito. Dahil nananatiling pare-pareho ang ratio sa lahat ng diameters, ang isang klase ng SDR ay sumasaklaw sa isang buong hanay ng mga laki ng tubo habang pinapanatili ang parehong kapasidad na nagdadala ng presyon. Sa sistema ng SDR, ang mas mataas na ratio ay nangangahulugan ng mas manipis na pader na nauugnay sa diameter sa labas, kaya ang SDR17 ay nasa pagitan ng mas mabibigat na SDR11 at ang mas magaan na mga klase ng SDR21 at SDR26.
Para sa PE100, ang mga tubo ng SDR17 ay karaniwang may rating na PN10 (10 bar para sa tubig sa 20 °C); para sa PE80 na materyal, ang parehong geometry ay na-rate na PN8. Tinutukoy ng mga rating na ito ang ligtas na operating envelope ng pipe network. Ipinapalagay ng mga nominal na halaga ang malinis na tubig at 50-taong buhay ng serbisyo, kaya't kasama sa mga ito ang isang malaking margin sa kaligtasan para sa mga kondisyon ng pag-install sa totoong mundo.
| Nominal na diameter sa labas (mm) | Kinakalkula ang kapal ng pader ng SDR17 (mm) | Karaniwang rating ng presyon (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Dahil pare-pareho ang ratio, ang 315 mm SDR17 pipe at 63 mm SDR17 pipe ay may parehong theoretical pressure capacity. Ang nagbabago sa laki ay ang lugar sa dingding, ang timbang bawat metro, at ang praktikal na paraan ng pagsali — kaya naman ang isang detalye ng SDR17 ay dapat na tumugma sa isang pare-parehong disiplinadong plano sa pag-install.
SDR17 kumpara sa SDR11: Ano ang Nagbabago sa Ratio
Karamihan sa mga desisyon sa pagkuha ng pipe ng PE ay bumaba sa isang pagpipilian sa pagitan ng SDR17 at SDR11, dahil ito ang dalawang ratio na nangingibabaw sa mga detalye ng tubig at imburnal. Ang maikling bersyon ay ito: Ang SDR11 ay nagbibigay ng higit na kapal ng pader at mas mataas na rating ng presyon; Nagbibigay ang SDR17 ng mas maraming lugar ng daloy at mas mababang gastos sa materyal. Para sa isang mahabang pipeline, ang pagkakaiba sa gastos sa bawat metro ay maaaring maging mapagpasyahan, ngunit kung ang mas mababang rating ng presyon ay katanggap-tanggap para sa mga kondisyon ng operating.
| Ari-arian | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Kapal ng pader na nauugnay sa OD | OD / 17 | OD / 11 |
| Nominal na rating ng presyon, tubig 20 °C | PN10 | PN16 |
| Nominal pressure rating, PE80 | PN8 | PN12.5 |
| Panloob na cross-section bawat OD | Mas malaki | Mas maliit |
| Timbang bawat metro | Ibaba | Mas mataas |
| Gastos ng materyal bawat metro | Ibaba | Mas mataas |
| Paglaban sa point load at impact | Ibaba | Mas mataas |
Ang pagkakaiba sa istruktura ay nakakaapekto rin sa paghawak. Sa pamamagitan ng mas manipis na pader ng SDR17, ang isang matulis na bato sa trench bedding, walang ingat na pag-backfill, o isang matigas na pagbagsak sa panahon ng pagbabawas ay maaaring ma-stress o mabulok ang tubo nang mas madali kaysa sa SDR11. Hindi ito nangangahulugan na ang SDR17 ay isang marupok na produkto; nangangahulugan ito na ang paghahanda ng trench at maingat na paghawak ay bahagi ng detalye. Ang mga kontratista na nagbaon ng SDR17 sa mga kanal na puno ng bato na walang sand bedding ay makikita ang resulta bilang out-of-roundness at point-load deformation bago pa man ma-pressure ang linya.
Kung saan ang SDR17 ang Tamang Detalye
Pinili ang SDR17 kung saan nananatili ang presyon ng disenyo sa o mas mababa sa 10 bar at ang panlabas na pagkarga ay katamtaman. Ginagawa nitong default para sa malawak na hanay ng mga munisipal at pang-industriyang pipe network:
- Mga linya ng gravity sewer at stormwater, kung saan ang panloob na presyon ay malapit sa zero at ang pangunahing kinakailangan ay ang makaligtas sa mga karga ng instalasyon.
- Ang mga mains ng pamamahagi ng tubig at mga network ng supply sa kanayunan ay tumatakbo sa katamtaman, matatag na presyon.
- Mga mains ng irigasyon at mga linya ng suplay ng agrikultura, kung saan ang mahabang pagtakbo ay ginagawang makabuluhan ang matitipid na materyal.
- Pang-industriya na proseso ng tubig at paglamig ng tubig na mga circuit na may mga kontroladong presyon at hindi agresibong media.
- Open-trench at directional-bore na mga proyekto kung saan kinumpirma ng design engineer na sapat ang kapasidad ng PN10.
Ang lohika ng ekonomiya ay prangka: para sa parehong diameter sa labas, ang SDR17 ay gumagamit ng mas kaunting polimer, mas mababa ang timbang, at nagbibigay ng bahagyang mas malaking panloob na butas. Sa isang mahabang pipeline, ang pinagsamang pagtitipid sa materyal ng tubo, kargamento, at paghawak ay maaaring maging malaki — na kung bakit ang SDR17 ay ang workhorse class para sa moderate-pressure na mga PE system.
Pagsasama ng Fusion: Kung saan Nanalo o Natalo ang SDR17 System
Ang isang manipis na pader na SDR17 pipe ay isang magandang conduit, ngunit ang pipeline ay kasing lakas lamang ng mga joints nito. Ang PE pipe ay pinagsama sa pamamagitan ng pagtunaw at muling pagpapatibay ng polimer sa interface; ang isang maayos na ginawang fusion joint ay walang pandikit, seal, o gasket. Dalawang paraan ang nangingibabaw sa mga pag-install ng SDR17. Ang socket fusion ay pangunahing ginagamit para sa maliliit na butas sa PP-R/PE pipe system, karaniwang mula 20 mm hanggang sa humigit-kumulang 110 mm. Ginagamit ang electrofusion para sa mid-size hanggang sa malalaking mains, kung saan natatapos ang coupler o fitting sa paligid ng inihandang tubo.
Ang socket fusion ay nangangailangan ng tatlong bagay: malinis na ibabaw, square-cut na mga dulo ng pipe, at isang heating tool na nagtataglay ng matatag na temperatura ng pagkatunaw. Ang dulo ng tubo at ang loob ng fitting socket ay pinainit laban sa parehong mga mukha ng heater, pagkatapos ay binawi at pinagtulak upang bumuo ng isang nakikitang double bead. Gupitin nang hindi maganda ang tubo, i-chamfer ito nang hindi pare-pareho, o hilahin ang joint bago ito lumamig, at bumaba ang kalidad ng weld kahit na ang SDR17 pipe mismo ay perpektong tunog.
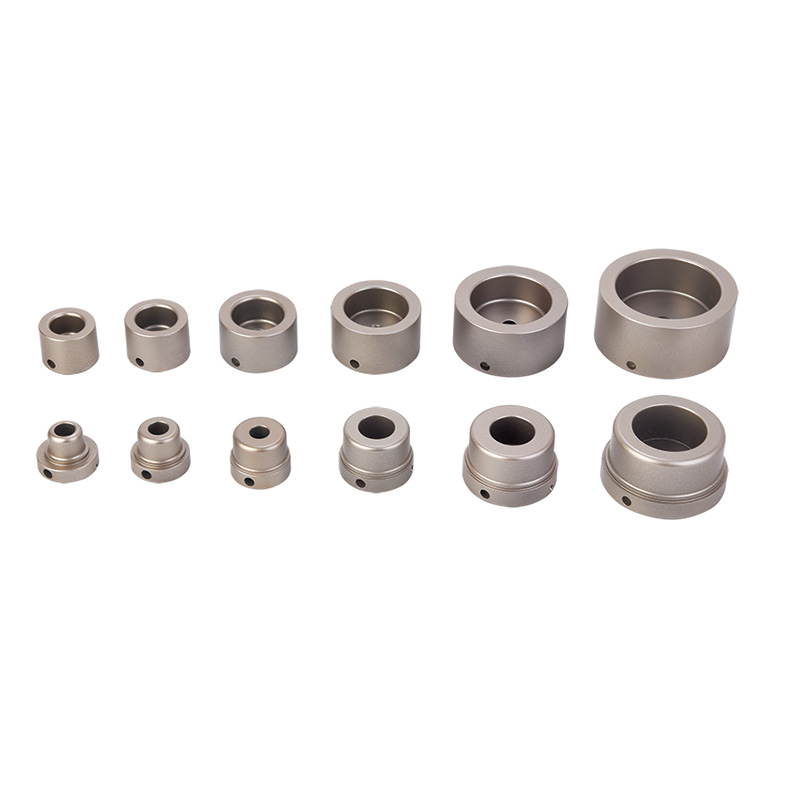 FYD63 63mm PPR Digital Socket Fusion Welder na may LED Temperature Display Ang 63mm digital socket fusion machine na ito ay nagpapakita ng aktwal na temperatura ng heater-face sa isang LED display, na binabawasan ang hula. Nababagay ito sa mga karaniwang PP-R/PE fitting sa mga linya ng sangay ng SDR17 at tinutulungan ang mga operator na makagawa ng pare-pareho, mahigpit na presyon na mga joint. Tingnan ang Produkto →
Ang isang digital-display socket fusion machine ay nag-aalis ng karamihan sa mga hula, dahil binabasa ng operator ang aktwal na temperatura ng heater-face sa halip na umasa sa isang thermostat dial na hindi tiyak ang katumpakan. Sinasaklaw ng 63 mm-class na digital machine ang pinakakaraniwang maliit na diameter na hanay at nababagay sa PP-R/PE fitting na ginagamit sa mga linya ng sangay ng SDR17. Ang sequence ng procedure — cut, chamfer, heat, join, cool — ay eksaktong pareho kung nagtatrabaho ka sa 20 mm o 160 mm. Mga kontratista na sumusunod sa pinakamahusay na kagawian para sa isang malakas, walang tagas na socket fusion weld patuloy na gumagawa ng mga kasukasuan na nakaligtas sa pagsubok sa presyon sa unang pagtatangka.
Ang electrofusion ay ibang proseso na may ibang disiplina. Ang mga natapos na dulo ng tubo ay ipinasok sa isang electrofusion coupler na may resistance wire na naka-embed sa panloob na ibabaw nito; ang makina ay nagpapadala ng isang kinokontrol na kasalukuyang sa pamamagitan ng wire, natutunaw ang nakapalibot na polimer upang ang pipe at coupler ay nagsasama sa isang piraso. Ang pinakakaraniwang sanhi ng isang nabigong electrofusion joint ay hindi ang boltahe ng makina o ang kalidad ng coupler - ito ay isang hindi nakahanda na ibabaw ng tubo. Ang mga pipe ng PE ay bumubuo ng isang manipis na layer ng oxide na pumipigil sa tamang fusion bonding, at sa field ang ibabaw ay madalas na kontaminado ng dumi, grasa, o masonry dust. Kung hindi aalisin ang layer na iyon, ang joint ay maaaring makapasa sa isang visual na inspeksyon at mabibigo pagkaraan ng ilang buwan sa ilalim ng presyon.
 FYEPS400 Electrofusion Pipe Scraper para sa HDPE Pipe Surface Preparation Ang wastong paghahanda sa ibabaw ay mahalaga para sa electrofusion joints. Ang scraper na ito ay pare-parehong nag-aalis ng oxide layer nang hindi pinapahina ang manipis na mga pader ng SDR17, na binabawasan ang panganib ng joint failure sa ilalim ng pressure. Isang maaasahang tool para sa bawat trabaho ng electrofusion. Tingnan ang Produkto →
Iyon ang dahilan kung bakit ang isang electrofusion pipe scraper ay nabibilang sa bawat toolbox para sa SDR17 welding. Ang isang mahusay na pagkakagawa ng scraper ay pantay na nag-aalis ng layer ng oxide sa paligid ng circumference nang hindi naghuhukay ng malalim upang pahinain ang pader - isang tunay na panganib sa isang manipis na pader na SDR17 pipe kung ang isang tao ay nag-improvise gamit ang magaspang na abrasive na papel. Sa ilalim ng 10-bar rating na pinahihintulutan ng SDR17 PE100, hindi maaaring balewalain ang pinagsamang integridad.
Ang electrofusion machine mismo ay dapat maghatid ng isang matatag, nauulit na ikot ng hinang. Ang mga inverter-style na makina ay mas magaan at mas portable para sa trabaho sa site, habang ang mga transformer-style na makina ay mas gusto para sa mabigat na patuloy na paggamit. Ang pagtutugma ng makina sa hanay ng diameter ay kasinghalaga: ang isang yunit na may rating lamang na 63 mm ay walang lugar sa 200 mm SDR17 main, at ang isang napakalaking makina ay nag-aaksaya ng enerhiya at oras sa maliliit na koneksyon sa sangay.
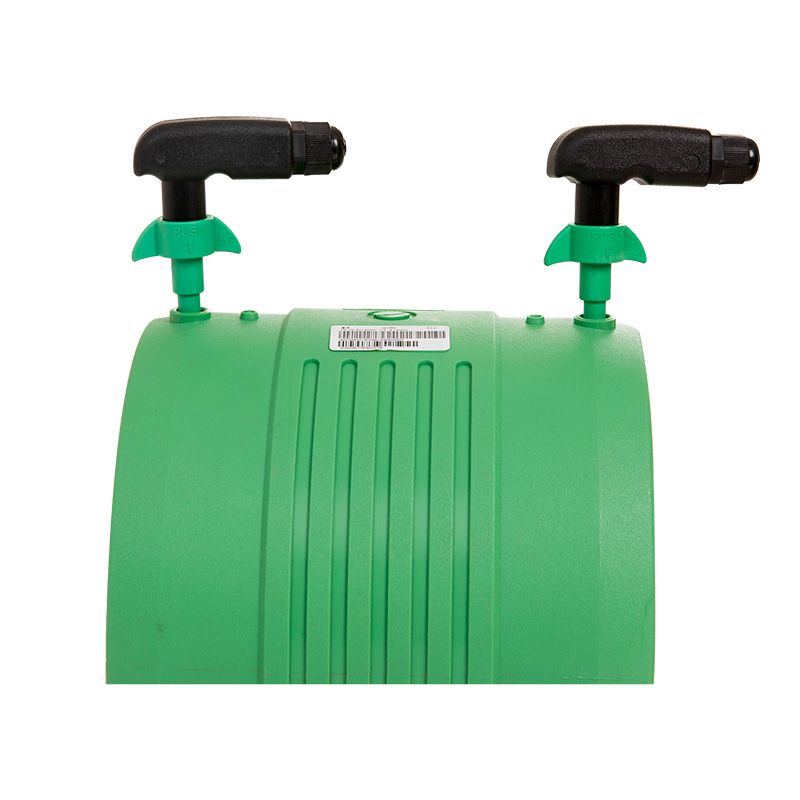 20-315MM Inverter Electrofusion Welding Machine para sa Plastic Pipe Joining Ang inverter-style electrofusion machine na ito ay sumasaklaw sa isang malawak na hanay ng diameter ng pipe mula 20 hanggang 315 mm, na ginagawa itong versatile para sa SDR17 mains at mga koneksyon sa sangay. Ang portable na disenyo nito ay nababagay sa trabaho sa site habang naghahatid ng matatag at paulit-ulit na mga welding cycle. Tingnan ang Produkto →
Ang mga tagagawa na may mahabang karanasan sa pag-export, tulad ng Hangzhou Fuyi Tools, ay nag-aalok ng kumpleto hanay ng kagamitan sa pagsali ng tubo , mula sa socket fusion at electrofusion machine hanggang sa mga cutter, scraper, at chamfering tool — kaya ang buong welding workflow ay mananatiling pare-pareho. Ang isang compact inverter machine na na-rate mula 20 mm hanggang 315 mm ay sumasaklaw sa halos bawat SDR17 main at branch na koneksyon na makikita sa isang tipikal na site.
Ang pagtukoy sa SDR17 ay ang madaling bahagi; Ang paghahatid ng SDR17 na pag-install na nananatiling walang leak-free sa loob ng mga dekada ay isang disiplina sa pag-install. Kumpirmahin na ang grado ng tubo at ang rating ng presyon ay tumutugma sa disenyo, hiwa at chamfer na nagtatapos nang tumpak, simutin ang tubo bago ang electrofusion, at gumamit ng welding machine na may maaasahang temperatura o cycle control. Kapag ang mga hakbang na iyon ay patuloy na pinangangasiwaan, ang SDR17 ay gumaganap nang eksakto tulad ng ipinangako ng ratio: isang maaasahang, cost-effective na pressure pipe para sa moderate-duty na tubig at mga network ng imburnal.
Mga Kaugnay na Produkto


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
