
Bahay / Balita / Balita sa Industriya / 2 Inch HDPE Pipe: Mga Paraan ng Pagsasama, Mga Tool, at Pinakamahuhusay na Kasanayan para sa Mga Installer
Balita sa Industriya
Oct 19,2026
2 Inch HDPE Pipe: Mga Paraan ng Pagsasama, Mga Tool, at Pinakamahuhusay na Kasanayan para sa Mga Installer
Kapag nagpapatakbo ka ng linya ng tubig, isang pangunahing patubig, o isang cable duct, ang isang 2 pulgadang HDPE pipe ay kadalasang tumatama sa matamis na lugar sa pagitan ng kapasidad ng daloy at kadalian ng paghawak. Ito ay sapat na magaan para sa isang tao na dalhin sa mga coil, ngunit sapat na malakas upang mahawakan ang presyon at paggalaw sa lupa kapag ito ay na-install nang tama. Sa gabay na ito, ibinahagi namin ang aming natutunan mula sa mga taon ng pagbuo ng mga tool para sa pagtatrabaho ng HDPE at PP-R pipe, upang mapili mo ang tamang paraan at maiwasan ang maliliit na pagkakamali na humahantong sa pagtagas.
Ano ang 2 Inch HDPE Pipe?
Sa pang-araw-araw na pag-uusap, ang "2 inch HDPE pipe" ay maaaring mangahulugan ng isa sa dalawang bagay. Maaaring tumukoy ito sa isang tubo na ginawa sa mga sukat ng IPS (Iron Pipe Size), kung saan ang diameter sa labas ay 2.375 pulgada (60.3 mm). Maaari din itong mangahulugan ng metric pipe na may diameter na 63 mm sa labas, na pinakamalapit na katumbas ng panukat at kadalasang tinatawag ding 2 pulgada. Parehong karaniwan sa mga HDPE system, ngunit ang mga kasangkapan at fusion tool ay dapat tumugma sa aktwal na diameter sa labas.
Ang HDPE pipe ay ibinebenta sa iba't ibang mga rating ng presyon, karaniwang tinutukoy ng SDR nito (Standard Dimension Ratio). Ang mas mababang numero ng SDR ay nangangahulugan ng mas makapal na pader at mas mataas na rating ng presyon. Ang talahanayan sa ibaba ay nagpapakita ng mga tipikal na sukat para sa dalawang "2 pulgada" na tubo na ito.
| Nominal na Sukat | Labas Diameter | Karaniwang SDR | Tinatayang Kapal ng pader | Karaniwang Paraan ng Pagsali |
|---|---|---|---|---|
| 2 pulgadang IPS | 2.375 in (60.3 mm) | SDR 11 | 5.5 mm | Socket fusion, electrofusion |
| 2 pulgadang IPS | 2.375 in (60.3 mm) | SDR 17 | 3.5 mm | Socket fusion, electrofusion |
| 2 pulgadang Sukatan | 63 mm | SDR 11 | 5.7 mm | Socket fusion, electrofusion |
| 2 pulgadang Sukatan | 63 mm | SDR 17 | 3.7 mm | Socket fusion, electrofusion |
Bago ka bumili ng mga fitting o magplano ng isang weld, sukatin ang diameter sa labas gamit ang isang caliper o suriin ang pipe print line. Magkamukha ang 60.3 mm pipe at 63 mm pipe, ngunit kailangan nila ng iba't ibang fusion tooling.
Mga Karaniwang Aplikasyon ng 2 Inch HDPE Pipe
Dahil ito ay nababaluktot, lumalaban sa kaagnasan, at madaling pagsali, ang 2 pulgadang HDPE pipe ay makikita sa maraming trabaho. Narito ang ilan sa mga pinakakaraniwang nakikita natin:
- Mga linya ng serbisyo ng tubig sa residential at munisipyo kung saan kailangan ang isang maaasahang, freeze-tolerant na tubo.
- Mga mains ng irigasyon at lateral lines para sa mga sakahan, hardin, at landscape.
- Mine dewatering at slurry lines na nangangailangan ng abrasion resistance.
- Proteksyon ng cable at conduit para sa mga electrical o fiber optic run.
- Geothermal ground loops at heat pump system.
- Pansamantalang bypass lines sa mga construction site.
Sa karamihan ng mga application na ito, ang tubo ay pinagsama ng heat fusion. Lumilikha iyon ng monolitik, walang-leak na koneksyon na mas malakas kaysa sa mismong tubo kapag nasunod nang tama ang pamamaraan.
Mga Paraan ng Pagsali para sa 2 Inch HDPE Pipe
May tatlong pangunahing paraan para sumali sa 2 pulgadang HDPE pipe: socket fusion, electrofusion, at mechanical joining. Ang bawat isa ay may lugar, depende sa lugar ng trabaho, laki ng tubo, at magagamit na kagamitan.
Socket Fusion Welding
Ang socket fusion ay ang pinakakaraniwang paraan para sa maliit at katamtamang diameter na HDPE pipe. Ang isang heating tool ay nagpapainit sa labas ng dulo ng pipe at sa loob ng fitting socket nang sabay. Pagkatapos ang tubo ay itinulak sa angkop at gaganapin hanggang sa lumamig ang kasukasuan. Para sa 2 pulgadang tubo, ang socket fusion ay mabilis, portable, at matipid. Ang susi ay ang paggamit ng tamang heating tool, tiyaking malinis ang pipe at fitting, at sundin ang mga inirerekomendang oras ng pag-init at paglamig.
Electrofusion Welding
Gumagamit ang electrofusion ng fitting na may naka-embed na heating wire. Ang isang electrofusion machine ay naglalapat ng kasalukuyang sa wire, na natutunaw ang plastic sa paligid ng joint. Ang pamamaraang ito ay mahusay para sa masikip na espasyo, para sa pag-aayos, at para sa pagsali sa mga tubo na nasa trench na. Kung nais mong maunawaan ang proseso nang mas detalyado, ang aming artikulo sa gumaganang mekanismo ng electrofusion welding ipinapaliwanag kung paano nakikipag-ugnayan ang wire at plastic. Ang mga electrofusion fitting ay nagkakahalaga ng higit sa socket fitting, ngunit maaari silang makatipid ng oras sa mga kumplikadong trabaho.
Mechanical Joining
Available din ang mga mekanikal na coupling, flanges, at compression fitting para sa 2 pulgadang HDPE pipe. Ang mga ito ay kapaki-pakinabang kapag kailangan mo ng isang pansamantalang koneksyon, kapag ikaw ay tinali sa isang umiiral na sistema, o kapag ang thermal fusion ay hindi praktikal. Gayunpaman, ang mga mekanikal na joint ay umaasa sa mga gasket o O-ring, kaya kailangan nila ng tamang suporta at regular na inspeksyon. Para sa permanenteng, nakabaon na mga linya, ang heat fusion ay karaniwang mas mahusay na pagpipilian.
Mahahalagang Tool para sa 2 Inch HDPE Pipe Work
Ang isang magandang fusion joint ay nagsisimula nang matagal bago hawakan ng heater ang pipe. Kailangan mo ng malinis, parisukat na hiwa at maayos na inihanda na ibabaw. Sa paglipas ng mga taon, nalaman namin na ang mga tool sa kanang kamay ay gumagawa ng pinakamalaking pagkakaiba sa pang-araw-araw na gawain.
Mga Tool sa Paggupit
Ang HDPE pipe ay dapat gupitin nang parisukat at walang pagdurog. Ang isang mapurol o hindi naaangkop na pamutol ay maaaring mag-iwan ng isang hugis-itlog na dulo o isang magaspang na gilid na hindi magsasama ng maayos. Para sa 2 pulgadang tubo, isang praktikal na pagpipilian ang isang heavy-duty na plastic pipe cutter na may mekanismo ng ratcheting. Nagbibigay ito sa iyo ng malinis na hiwa na may kaunting pagod sa kamay, lalo na kapag nagtatrabaho ka sa isang trench.
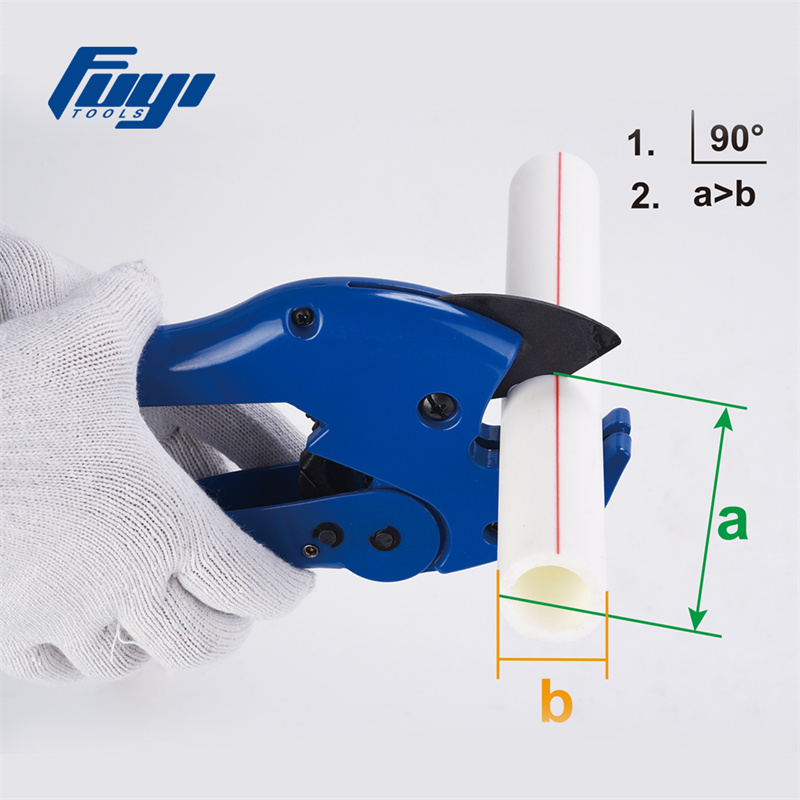 FYC-105 Heavy Duty Plastic Pipe Cutter Plumbing Tool Ang FYC-105 Heavy Duty Plastic Pipe Cutter Plumbing Tool ay namumukod-tangi bilang isang mainam na pagpipilian para sa iba't ibang pipe, kabilang ang PVC, aluminum, o plastic pipe, gas pipe, el... Tingnan ang Produkto →
Kung nagpuputol ka ng maraming tubo o nagtatrabaho sa mas makapal na pader, maaari ding gumana ang rotary cutter o powered saw na may plastic-cutting blade, ngunit dapat mong i-deburr at kuwadrado ang dulo pagkatapos.
Paghahanda sa Ibabaw
Ang electrofusion at socket fusion ay parehong nangangailangan ng malinis, walang oxidized na ibabaw. Para sa electrofusion, karaniwan mong kiskisan ang dulo ng pipe gamit ang isang angkop na scraper upang alisin ang panlabas na layer. Ang hakbang na ito ay hindi opsyonal; inaalis nito ang kontaminasyon at tinitiyak na maayos ang daloy ng pagkatunaw. Ang isang dedikadong HDPE pipe scraper ay ginagawang mas mabilis at mas pare-pareho ang trabaho kaysa sa paggamit ng kutsilyo o papel de liha.
 Electrofusion HDPE Pipe Scraper para sa PP-R, PP, at HDPE Pipe Inihahanda ang mga plastik na ibabaw ng tubo bago ang electrofusion, tumutulong sa pag-alis ng oksihenasyon at kontaminasyon para sa pare-parehong pagkatunaw sa mga trabaho hanggang sa Ø400 mm. Tingnan ang Produkto →
Para sa pagsasanib ng socket, dapat mo ring punasan ang tubo at lagyan ng malinis at tuyong tela. Ang ilang mga installer ay gumagamit ng isopropyl alcohol, ngunit palaging suriin muna ang mga rekomendasyon ng tagagawa ng pipe.
Heating at Welding Equipment
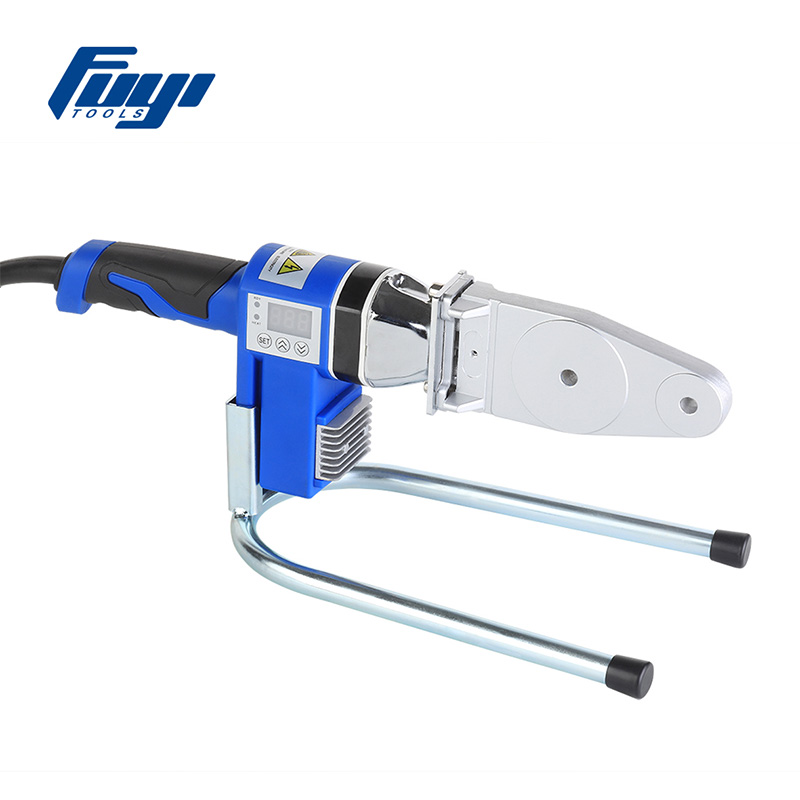
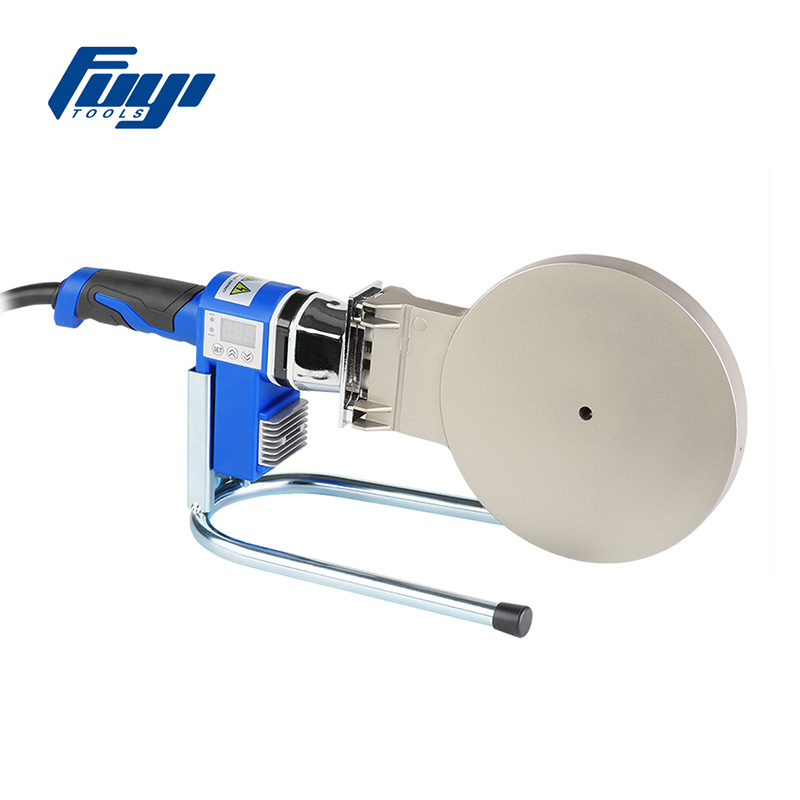
Para sa 2 pulgada (63 mm) HDPE pipe, ang isang digital socket fusion welding machine ay nagbibigay sa iyo ng tumpak na kontrol sa temperatura at isang malinaw na display. Nakakatulong ito kapag nagtatrabaho ka sa iba't ibang kapal ng tubo o kapag nagbabago ang temperatura sa paligid sa araw. Maaasahang opsyon din ang constant temperature machine kung mas gusto mo ang mas simpleng setup.
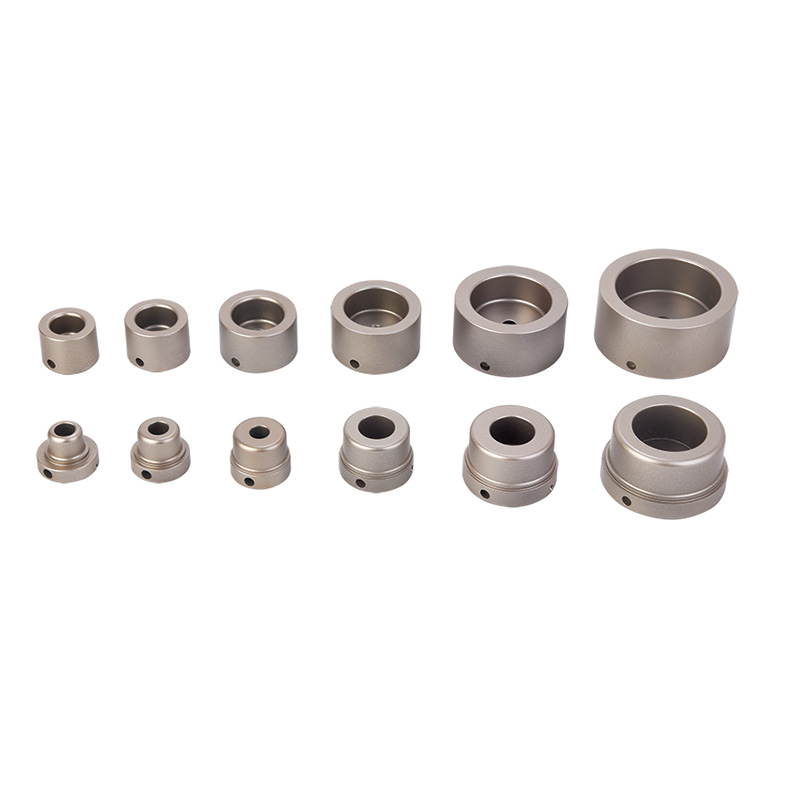 FYD63 63mm Digital Socket Fusion Welding Machine para sa PPR Pipes Nag-aalok ng digital temperature display at kontrol para sa socket fusion hanggang 63 mm, na may mga adapter para sa PP-R, PB, PE, at PVDF pipe na materyales. Tingnan ang Produkto →
Alinmang makina ang pipiliin mo, palaging gamitin ang tamang mga heating adapter para sa laki ng iyong pipe at i-verify ang temperatura gamit ang isang panlabas na thermometer bago simulan ang mga welding ng produksyon.
Step-by-Step na Socket Fusion Welding ng 2 Inch HDPE Pipe
Narito ang isang praktikal na pagkakasunud-sunod para sa paggawa ng socket fusion joint sa 2 pulgadang HDPE pipe. Palaging sundin ang mga tagubilin ng tagagawa ng pipe at fitting, dahil maaaring mag-iba ang mga oras ng pag-init ayon sa kapal ng pader at grado ng materyal.
- Gupitin ang parisukat ng tubo gamit ang angkop na pamutol. Suriin ang hiwa gamit ang isang parisukat o isang pipe end gauge.
- Linisin ang dulo ng tubo at ang loob ng kabit gamit ang malinis at tuyong tela. Alisin ang anumang dumi, kahalumigmigan, o mantika.
- Markahan ang lalim ng pagpasok sa tubo ayon sa lalim ng angkop na socket. Makakatulong ito sa iyo na maiwasan ang labis o kulang na paglalagay.
- I-install ang tamang heating adapters sa fusion machine at dalhin ito sa inirerekomendang temperatura. Para sa HDPE, ito ay karaniwang nasa 200 hanggang 230 degrees Celsius, ngunit kumpirmahin ang eksaktong halaga sa supplier ng tubo.
- Ipasok ang dulo ng pipe at ang fitting sa mga heating adapter nang sabay. Painitin para sa inirekumendang oras. Para sa isang 63 mm pipe na may karaniwang pader, ito ay madalas na humigit-kumulang 30 hanggang 40 segundo, ngunit ang mas makapal na pader ay nangangailangan ng mas maraming oras.
- Alisin ang pipe at fitting mula sa heater, pagkatapos ay itulak kaagad ang pipe diretso sa fitting hanggang sa insertion mark. Huwag pilipitin ang tubo.
- Hawakan ang magkasanib na matatag para sa unang oras ng paglamig, kadalasan ng ilang segundo hanggang kalahating minuto, hanggang sa magsimulang mag-set ang plastic. Pagkatapos ay bitawan at hayaang ganap na lumamig ang magkasanib na bahagi bago hawakan o pagsubok ng presyon.
- Siyasatin ang weld bead. Ang isang uniporme, kahit na butil sa paligid ng kabit ay isang magandang senyales. Kung ang butil ay hindi pantay o nawawala, gupitin ang kasukasuan at magsimulang muli.
Mga Pangunahing Parameter at Pagsusuri sa Kalidad
Ang pagkakapare-pareho ay ang lahat sa pagsasanib ng HDPE. Ang mga maliliit na pagbabago sa oras ng pag-init, temperatura, o oras ng paglamig ay maaaring magpahina sa kasukasuan. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing variable na dapat panoorin.
| Parameter | Karaniwang Saklaw o Aksyon | Bakit Ito Mahalaga |
|---|---|---|
| Temperatura ng pampainit | 200–230 °C | Ang masyadong mababa ay nagiging sanhi ng hindi kumpletong pagkatunaw; masyadong mataas ang nagpapababa ng plastic. |
| Oras ng pag-init | 30–40 segundo para sa 63 mm na karaniwang pader | Kinokontrol ang lalim ng pagkatunaw at lakas ng magkasanib na bahagi. |
| Lalim ng pagpasok | Minarkahan bawat angkop | Tinitiyak ang buong pakikipag-ugnayan at tamang pagbuo ng butil. |
| Oras ng paglamig | Ilang minuto bago hawakan | Pinipigilan ang paggalaw habang malambot pa ang kasukasuan. |
| Hinangin ang butil | Uniform, tuloy-tuloy na singsing | Nagpapahiwatig ng wastong pagpainit at presyon ng pagpapasok. |
Pagkatapos lumamig ang joint, maaari kang magsagawa ng visual inspection. Para sa mga kritikal na linya, maaaring kailanganin ang pressure testing o bend testing. Kung ang isang joint ay nabigo sa pagsubok, huwag subukang i-patch ito; putulin ito at gumawa ng bago.
Mga Karaniwang Pagkakamali na Dapat Iwasan
Kahit na ang mga nakaranasang installer ay maaaring mahulog sa masamang gawi. Ito ang mga isyung madalas nating nakikita kapag ang mga tao ay nagtatrabaho sa 2 pulgadang HDPE pipe.
- Pagputol ng tubo sa isang anggulo o pag-iwan ng isang magaspang na gilid. Palaging gupitin ang parisukat at deburr.
- Nilaktawan ang hakbang sa pag-scrape para sa electrofusion. Ang layer ng oksihenasyon ay dapat alisin.
- Paggamit ng maling laki ng mga heating adapter. Ang isang maluwag na adaptor ay hindi maglilipat ng init nang pantay-pantay.
- Pag-init ng tubo nang masyadong mahaba o masyadong maikli. Gumamit ng timer at sundin ang tsart.
- Pag-twist ng tubo sa panahon ng pagpapasok. Itulak ito nang diretso.
- Masyadong maaga ang paglipat ng joint pagkatapos ng fusion. Hayaang lumamig nang lubusan.
- Welding sa hangin, ulan, o napakalamig na kondisyon nang walang proteksyon. Gumamit ng welding tent o shelter kung kinakailangan.
Kung bago ka sa proseso, magsanay muna sa scrap pipe. Ang ilang pagsubok na joints ay makakatulong sa iyo na magkaroon ng pakiramdam para sa oras ng pag-init at presyon ng pagpapasok.
Bakit Pumili ng Fuyi Tools para sa 2 Inch HDPE Pipe Projects
Sa Fuyi Tools, gumugol kami ng 16 na taon sa pagdidisenyo at paggawa ng mga pipe fusion na kagamitan at mga tool para sa PP-R at PE pipe work. Kami ay nakabase sa Hangzhou, China, malapit sa Ningbo at Shanghai port, at nagpapadala kami sa mga customer sa Europe, Russia, Americas, Asia, at higit pa. Saklaw ng aming hanay ng produkto ang mga socket fusion welding machine, electrofusion welding machine, bench machine, pipe cutter, chamfering tool, cold ring pliers, scraper, at higit pa.
Alam namin na ang 2 pulgadang HDPE pipe joint ay kasing ganda lang ng tool na gumawa nito. Iyon ang dahilan kung bakit tumutuon kami sa matatag na kontrol sa temperatura, matibay na mga adapter ng pag-init, at mga praktikal na disenyo na umaayon sa pang-araw-araw na paggamit sa lugar ng trabaho. Kung ikaw ay isang kontratista, isang distributor, o isang OEM partner, maaari mong galugarin ang aming buong hanay ng HDPE pipe tool at fusion equipment upang mahanap ang tamang setup para sa iyong susunod na proyekto.
Kung kailangan mo ng tulong sa pagtutugma ng makina sa laki ng iyong pipe o pag-customize ng tool para sa isang partikular na market, masaya ang aming team na pag-usapan ang mga detalye sa iyo.
Ang pagtatrabaho sa 2 pulgadang HDPE pipe ay diretso kapag mayroon kang mga tamang sukat, tamang tool, at pare-parehong pamamaraan ng pagsasanib. Maglaan ng oras upang ihanda ang tubo, kontrolin ang temperatura, at hayaang lumamig nang maayos ang joint. Ang mga maliliit na hakbang na iyon ay kung bakit ang isang magandang weld ay nagiging isang leak-free na koneksyon na tumatagal ng mga dekada.
Umaasa kami na ang gabay na ito ay makakatulong sa iyo na magawa ang trabaho nang ligtas at mahusay. Kung mayroon kang mga tanong tungkol sa socket fusion, electrofusion, o alinman sa mga tool na binanggit dito, huwag mag-atubiling makipag-ugnayan. Lagi kaming natutuwa na ibahagi ang aming natutunan.
Mga Kaugnay na Produkto




 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
